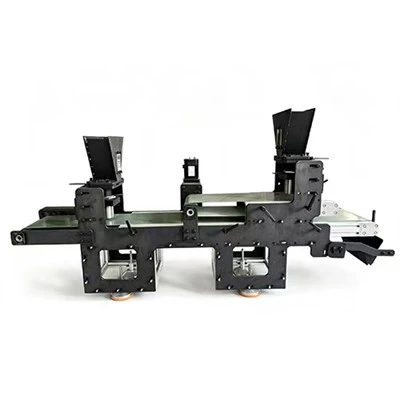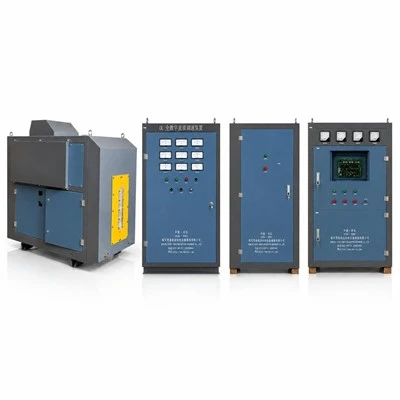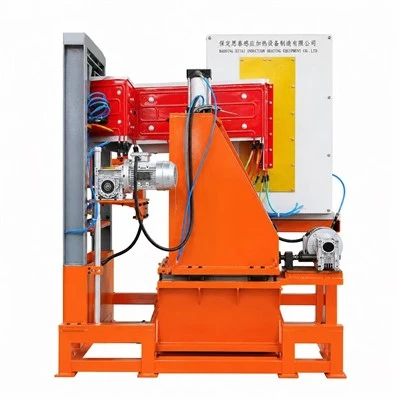


Baoding Sitai Induction Heating Equipment Manufacturing Co., Ltd. er en af de førende producenter og leverandører af aluminiumsrørproduktionslinje i Kina. Vi er forpligtet til at levere skræddersyede produkter af høj kvalitet til konkurrencedygtige priser. Velkommen til at kontakte os for tilbud.
Aluminiumsrørproduktionslinjen er et avanceret, automatiseret fremstillingssystem designet til højhastighedsbehandling og kontinuerlig produktion af præcisionsaluminiumsrør, -rør og -profiler. Ved at integrere automatisk afvikling, præcisionskoldvalseformning, højfrekvens (HF) induktionssvejsning eller kontinuerlig ekstrudering, online svejsesøm nivellering/dimensionering og højhastigheds flyvende afskæringsmekanismer, konverterer denne linje aluminiumslegeringsstrimler eller -bars til ultrapræcise, højstyrke aluminiumsrør. Det er specielt konstrueret til at opfylde strenge internationale standarder for bilindustriens HVAC-systemer, varmevekslere, industriel køling, strukturelle rammer og flyveledninger til rumfart.
Materialer og fremstillingsproces
Kraftig stel med høj stivhed
Basisrammen og stativhusene er konstrueret af højstyrke konstruktionsstål, udsat for spændingsudglødning og præcisions CNC-portalfræsning for at garantere strukturel stabilitet, eliminere indre belastninger og forhindre vibrationer under højhastighedsdrift.
01
Specialiserede legeringsruller
Formnings-, dimensionerings- og svejsevalser er bearbejdet af førsteklasses Cr12MoV (D2), SKD11 værktøjsstål eller højdensitets wolframcarbid. Alle valser gennemgår vakuumvarmebehandling og præcisions-CNC-profilslibning (opnår en overfladehårdhed på HRC 60–63) for at sikre ekstrem slidstyrke og forhindre gnav, ridser eller mærkning på sarte aluminiumsoverflader.
02
Berøringsfri HF-induktionssvejse- og afskærmningsenhed
Inkorporerer højfrekvent solid-state induktionssvejsning parret med et inert gas (argon/nitrogen) rensesystem for at beskytte aluminiumssvejsesømmen mod oxidation under smeltning, hvilket sikrer en ren, porefri og højstyrke svejsesamling.
03
Præcisionsspray køle- og dimensioneringssystem
Indeholder en flertrins recirkulerende spraykøletank, der er konstrueret udelukkende af 304 rustfrit stål, udstyret med præcisionstemperaturkontrol og flerstandsdimensioneringsruller for at opnå nøjagtige ydre diameter (OD) og vægtykkelsestolerancer.
04
Kernefunktioner
|
Funktionsmodul |
Beskrivelse og tekniske fordele |
|
Højpræcisionsrulleformning og afvikling |
Har et multi-pass formningsstativ layout med præcis vejledning, der sikrer jævn, gradvis bøjning af aluminiumslegeringsstrimler uden at strække, udtynde eller beskadige overfladefinishen. |
|
Solid-State højfrekvent (HF) svejsning |
Anvender digital højfrekvent svejseteknologi (300kHz - 800kHz) optimeret til metaller med høj termisk ledningsevne, der leverer koncentreret varmeinput, minimal varmepåvirket zone (HAZ) og ultrahurtige linjehastigheder. |
|
Online svejsesøm høvling & indre perlekontrol |
Udstyret med præcision indvendige og udvendige svejsesømmeskrabere (perletrimmere) for at opnå en glat, plan overflade på både indersiden og ydersiden af rørvæggen, afgørende for nedstrøms fladning og bøjning. |
|
Servo flyvende sav / roterende afskæring |
Har en højpræcisions CNC servo flyvende sav eller spånfri roterende fræser synkroniseret med linjehastighed, hvilket sikrer gratfri, rene rørender uden deformation eller forurening. |
|
Automatiseret hvirvelstrømstest (ECT) |
Integrerer online ikke-destruktiv test (NDT) for at scanne 100 % af svejsesømmen i realtid, automatisk markering eller markering af defekte sektioner for at sikre nul-defekt kvalitetseksport. |
Nøgleydelsesfordele
Høj hastighed og overlegen produktivitet
Når linjehastigheder op til 60 m/min - 150 m/min (afhængigt af rørdiameter og vægtykkelse), hvilket drastisk øger den daglige tonnageydelse sammenlignet med traditionelle ekstruderingsmetoder.
01
Enestående dimensionsnøjagtighed
Præcisionsdimensioneringsstandere og CNC-kontrol med lukket sløjfe opretholder snævre tolerancer på ydre diameter (±0,03 mm - ±0,05 mm) og koncentricitet, hvilket gør slangen ideel til højpræcisions-varmevekslersamling.
02
Energieffektiv og lave driftsomkostninger
Solid-state HF-strømforsyninger opnår elektriske konverteringseffektiviteter, der overstiger 88%, hvilket reducerer det samlede strømforbrug med 25%-35% sammenlignet med ældre vakuumrørsvejsere eller konventionelle termiske behandlingslinjer.
03
Høj overfladekvalitet
Ikke-mærkende rulleprofiler og kontrolleret afkøling forhindrer ridser, oxidation og fordybninger, hvilket bevarer den lyse, rene metalliske finish, der kræves til eksport-grade aluminiumsprodukter.
04
Smart PLC-kontrol og nem skift
Udstyret med en intuitiv 15-tommer HMI-touchskærm, der gemmer hundredvis af rørspecifikationer. Quick-change rullestativdesign minimerer nedetid for skift, når der skiftes mellem rørstørrelser.
05
Typiske anvendelsesfelter
Automotive HVAC & Radiator Tubing
Højfrekvente svejsede aluminium parallelstrøms mikrokanalrør, radiatorsamlinger, kondensatorrør og varmelegemeledninger.
VVS & Industriel Køling
Fordamperspoler af aluminium, indbyrdes forbundne kølemiddelledninger og aircondition-varmevekslerrør.
Møbel- og konstruktionsprofiler
Letvægts aluminiumskonstruktion, teltstænger, udendørsmøbelrør og stigeskinner.
Elektriske og rumfartsapplikationer
Kabelafskærmende aluminiumsrør, samleskinnebeskyttelsesrør og lette væsketilførselsrør.
Ofte stillede spørgsmål
Q: Hvad gør en højhastigheds-aluminiumsrørledning følsom over for opsætningsfejl?
A: Produktionslinje for aluminiumsrør: Ved høj hastighed gentages en lille fejl i rullejustering, båndsporing eller svejseposition over en stor produktlængde, før en operatør kan reagere. Tyndt aluminiumsbånd har også begrænset tolerance for ridser og lokal overophedning. Af den grund er opsætningsreferencer, automatisk overvågning og gradvis acceleration vigtige. Den maksimale linjehastighed bør først nås, når produktet er stabilt ved lavere hastighed.
Q: Hvordan skal værktøj vælges til tyndvæggede aluminiumsrør?
A: Rulleprofil, overfladefinish, materiale og støttestivhed skal passe til den specifikke legering, vægtykkelse og rørgeometri. Værktøj skal danne båndet gradvist uden markering eller kantskader, der senere påvirker svejsningen. De mindste vægprodukter kan kræve strammere kontrol af rullespalter og renere styreoverflader. Værktøjsvalg bør derfor begynde med den færdige rørtegning og strimmeltilstand.
Spørgsmål: Hvorfor er afskærmning eller renlighed af svejsezoner særligt vigtigt for aluminium?
A: Oxidfilmen på aluminium er stabil og har en anden smelteadfærd end basismetallet. En gentagelig proces kræver kontrolleret kanttilstand og beskyttelse, der passer til den valgte svejsemetode. Beskyttelsesgas, rengøring og det fysiske svejsemiljø er udviklet som en del af processen; de kan ikke kompensere for grov kantmismatch skabt af formemøllen.
Q: Hvordan er køling og dimensionering koordineret efter svejsning?
A: Røret skal nå dimensioneringssektionen i en tilstand, der tillader dimensionskorrektion uden at beskadige en varm eller ustabil søm. Kølehastighed og afstand påvirker derfor nedstrøms standopsætning. Overdreven afkøling på det forkerte sted kan også påvirke overfladens tilstand. Linjelayoutet bør definere den termiske vej fra svejsepunkt til dimensionering i stedet for at behandle sprøjtetanken som et isoleret tilbehør.
Q: Kan den samme aluminiumsrørslinje producere både lige afskårne længder og oprullet rør?
A: Det kan designes til forskellige efterbehandlingsruter, når produktstørrelsen, bøjningsevnen og håndteringsudstyret er kompatible. Lige produkt bruger typisk flying cutoff og runout håndtering, mens oprullet produkt har brug for spændingskontrolleret optagning og en passende minimum spolediameter. De ønskede slutformater bør specificeres under design, fordi skift af den endelige håndteringssektion senere kan kræve betydelige layoutændringer.
Q: Hvad skal overvåges, når linjen skubbes mod det øvre hastighedsområde?
A: Se båndsporing, formningsbelastning, svejsestabilitet, køletilstand, dimensioneringstemperatur, rørdimensioner og afskærings- eller opsamlingsadfærd sammen. En hastighedsforøgelse kan afsløre en flaskehals uden for svejsekraftsystemet. Kvalificeret hastighed skal defineres for en specifik legering og rørstørrelse, ikke som ét universalnummer for hvert produkt, der er anført i kataloget.
Spørgsmål: Hvordan kan overgangstiden reduceres uden at ofre rørets nøjagtighed?
A: Brug repeterbare rullestandreferencer, organiserede værktøjssæt, lagrede procesopskrifter og en defineret inspektionssekvens i første stykke. Quick-change-funktioner er kun nyttige, når den nye opsætning er verificeret før fuld hastighed. At måle det første stabile rør og korrigere det tidligste stativ, der skaber en afvigelse, er normalt hurtigere end at jagte den endelige dimension med de sidste dimensioneringsruller.
Populære tags: aluminiumsrør produktionslinje, Kina aluminiumsrør produktionslinje producenter, leverandører, fabrik