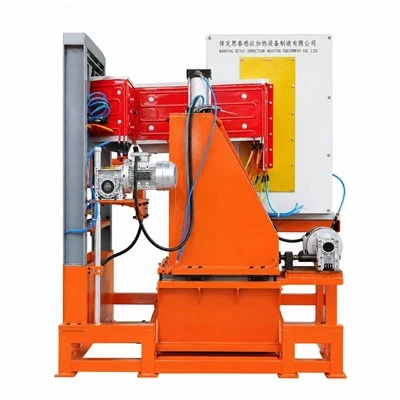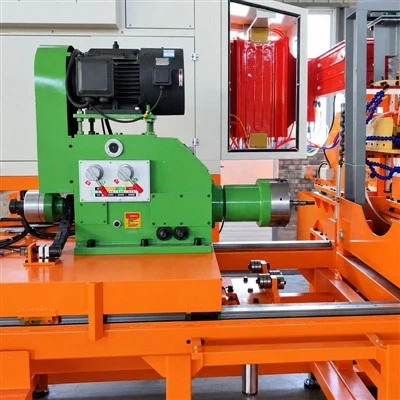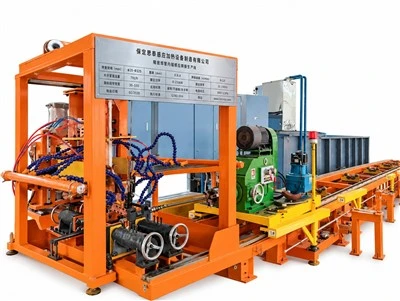


Baoding Sitai Induction Heating Equipment Manufacturing Co., Ltd. er en af de førende producenter og leverandører af kobber- og aluminiumsrørproduktionslinje i Kina. Vi er forpligtet til at levere skræddersyede produkter af høj kvalitet til konkurrencedygtige priser. Velkommen til at kontakte os for tilbud.
Linjekonstruktion til runde og flade svejsede rørprodukter
Kobber- og aluminiumsrørproduktionslinje er konstrueret fra den færdige rørtrækning baglæns: legering, båndtilstand, rørsektion, vægtykkelse, svejsemetode, målhastighed og nedstrømshåndtering gennemgås, før formningspassagen og kraftsystemet fikseres.
En typisk linje kan omfatte spoleudbetaling, progressiv formning, højfrekvent svejsning, afkøling, dimensionering, udretning og skæring eller oprulning. De nøjagtige moduler afhænger af, om produktet er et lille rundt rør, et fladt varmevekslerrør eller en anden bekræftet sektion.
For projekter, der har brug for begge materialer, bliver kobber- og aluminiumsrørproduktionslinjen kun gennemgået som en delt mekanisk platform, hvor legeringssortimentet, værktøjet, svejseprocessen og omstillingsplanen gør det praktisk. Kobber og aluminium behandles ikke som én identisk svejseopskrift.
To fælles linjearrangementer
Rund rørledning
Rundrørsprojekter er defineret af udvendig diameter, vægtykkelse, legering og endelig tolerance. Beståelsesskemaet skal bringe strimmelkanterne til svejsepunktet uden overdreven drejning eller uoverensstemmelse, og derefter efterlade tilstrækkelig størrelseskapacitet til at opfylde den færdige tegning.
Tekniske punkter:
Progressive formningspassager tilpasset til strimmeltykkelse og legeringsformbarhed
Kantføring gennem svejsezonen og stabil linjehastighedskoordinering
Størrelsestillæg baseret på den faktiske udvendige diameter og rundhedstolerance
Værktøjssæt bekræftet for det specificerede diameter- og vægtykkelsesområde
Automatiseringsniveau valgt fra coilhåndtering, cutoff- og færdigvareflowkrav
Flad rør linje
Fladrørsproduktion kræver kontrol af bredde, højde, hjørnegeometri og, hvor det er relevant, interne web- eller flerkanalsfunktioner. Den færdige tværsnitstegning er derfor nødvendig, før rullerækkefølgen designes.
Fladrør designpunkter
Rullegeometri udviklet omkring den nødvendige bredde, højde og hjørneprofil
Målkontrol fokuseret på funktionerne vist på den færdige tegning
Styringer og håndtering arrangeret for at begrænse markering på overfladefølsomt rør
Ansøgningsgennemgang for varmeveksler eller termisk styringsrør, hvor sektionen er bekræftet
Dedikeret eller delt værktøj planlagt ud fra det ønskede produktmix og omskiftningsfrekvens
Hovedprocesafsnit
Udbetalingssektionen er valgt fra strimmelbredde og -tykkelse, spoleboring, maksimal spolemasse og den nødvendige linjehastighed. Bremse- eller drevet udbetaling vælges, så det passer til håndtering af strimler og mængden af tilgængelig buffer nedstrøms.
Designtjek:
Spolestøtte og belastningsmetode dimensioneret til den bekræftede maksimale spole
Strip-indgang på linje med det første formningsstativ; spændingshardware inkluderet kun, hvor det er specificeret
Spoleskiftemetode koordineret med ethvert sammenføjnings- eller akkumuleringsudstyr
Operatøradgang og indlæsningsrute bekræftet fra kundelayoutet
Formningssektionen fordeler deformation gennem flere passager. Rulleprofiler udvikles fra båndet og det færdige afsnit, så svejsekanterne ankommer til samlingspunktet i en kontrolleret position.
Dannelse af checks
Gennemløbssekvensen kontrolleres for gradvis deformation i stedet for at tvinge formændring ind i de sidste standere
Styretryk og rullefinish valgt med tyndvæggede og overfladefølsomme materialer i tankerne
Referenceindstillinger til rådighed for repeterbar rulle- og styrejustering
Separat værktøj eller udskiftningsdele identificeret for hver bekræftet produktfamilie
Ved svejsesektionen opvarmer højfrekvent energi de nærgående strimmelkanter, og klemmearrangementet lukker sømmen. Effekt, frekvens, udgangsforbindelse og kanttilstand vælges for den aktuelle legerings- og rørgeometri.
Svejsetjek
Svejseeffekt matchet til det kvalificerede linjehastighedsområde
Sømkvalitet verificeret ved den inspektionsmetode, der er specificeret for produktet
Køling og elektrisk belastning dokumenteret for den valgte strømforsyningsmodel
Styregrænseflade koordineret med form-line start-, stop- og hastighedssignaler
Dimensioneringsstandere kalibrerer den svejste sektion mod de endelige dimensioner. Den tilgængelige korrektion er begrænset, så formning og svejsejustering skal allerede være stabil, før produktet når dette afsnit.
Størrelsestjek
Rullejusteringer refereret til gentagelig størrelsesskift
Udvendig diameter, højde eller bredde kontrolleret i forhold til den færdige tegning
Tilstrækkelige dimensioneringspassager bevares til at korrigere normal procesvariation uden at overanstrenge røret
Tyndvægsprodukter gennemgået for lokal udfladning eller overflademærkning under kalibrering
Udretningssektionen korrigerer resterende krumning inden for det valgte arrangements muligheder. Alvorlig indgående deformation eller en systematisk formningsfejl bør rettes ved kilden i stedet for at tildeles glattejernet.
Opretning af kontroller
Ligehedsmål defineret ud fra kravet til færdigt produkt
Rulletrykket justeres for at undgå at tilføje lokale mærker eller ovalitet
Inspektionsfeedback bruges til at adskille udretningsproblemer fra opstrømsformningsfejl
Afskæringsudstyr vælges fra rørsektion, vægtykkelse, mållængde, linjehastighed og tilladt grat eller deformation. Metoden kan variere mellem stive lige længder og produkter beregnet til oprulning.
Cutoff checks
Længdetolerance bekræftet fra den påkrævede cutoff-proces
Cutoff-sekvens synkroniseret med linjecontrolleren
Rejse- eller tidsinterval kontrolleret i forhold til det ønskede længdeinterval
Adgang til klinge, sav eller værktøj inkluderet i vedligeholdelsesplanen
Håndteringen af det færdige produkt er arrangeret for at undgå ridser, ukontrolleret fald eller bøjning efter afskæring. Transportørlængde og indsamlingsmetode afhænger af rørlængde, overfladekrav og kundens emballagerute.
Håndtering af checks
Håndteringsmetode valgt blandt rørvægt og pakkeformat
Kontaktmaterialer gennemgået for krav til synlig overflade
Overførselssignaler koordineret med afskærings- og opsamlingsudstyr
Udløbsorientering afstemt med den planlagte pakkemetode
Information nødvendig før linjedesign
Produktdefinition først
Angiv legering/temperering, strimmeldimensioner, færdig snittegning, vægtykkelse og målhastighed. Disse input afgør, om én mekanisk platform er realistisk for det planlagte produktsortiment.
Krav til svejsning og inspektion
Definer søm accept, dimensionelle tolerancer, overfladekrav og enhver online inspektion. Disse krav påvirker svejsning, køling, dimensionering og afskæringsdesign.
Skift og fabriksgrænseflader
Angiv de produkter, der vil dele linjen, forventet skiftefrekvens, tilgængelig gulvplads, elforsyning, trykluft og kølevandsforhold. Fælles udstyr og materialespecifikt værktøj kan så adskilles klart.
Kobber Aluminium Aluminiumslegering og forskellige rørstrukturer:
Runde rør
Flade rør
Tilpassede profiler
Projektets grænse
Tilbuddet skal angive, hvilke moduler der er inkluderet, hvilket eksisterende kundeudstyr der forbliver, samt den mekaniske/elektriske grænseflade ved hver skel. Dette undgår at behandle "komplet linje" som en udefineret pakke.
Ansøgninger
Kobber- og aluminiumsrør produceret af SiTai produktionslinjer er meget udbredt i:
- Varmevekslere
- Aircondition systemer
- Køleudstyr
- Bil radiatorer
-
Termiske styringssystemer til elektriske køretøjer
-
Industrielle kølesystemer
-
Tilbud input
Til teknisk gennemgang skal du sende den færdige rørtegning, legering og temperament, strimmelspecifikation, mållinjehastighed, foretrukken afskærings- eller spolemetode og eventuelle eksisterende data om svejseeffekt. En layouttegning er især nyttig, når linjen skal passe til en eksisterende bugt.
Ofte stillede spørgsmål
Q: Hvordan adskiller en rund rørledning sig fra en flad kobber- eller aluminiumsrørledning?
A: Formningssekvensen, rullegeometrien og dimensionskontrollen er anderledes, fordi et fladt rør skal opretholde bredde, højde og hjørne- eller banegeometri i stedet for kun rundhed og udvendig diameter. Varmeveksler flade rør kan også kræve strammere kontrol af overfladens tilstand til senere montering. Det korrekte liniekoncept vælges ud fra den færdige tværsnitstegning, ikke ved at konvertere en rundrørsmølle med en endelig udfladningsstand som standard.
Spørgsmål: Hvilke procestrin skal defineres, før hele produktionslinjen designes?
A: Afklar råmaterialeudbytte, strimmelforberedelse, progressiv formning, svejsemetode, afkøling, dimensionering, inspektion, skæring eller oprulning og håndtering af færdige produkter. For hvert trin skal du definere, hvem der leverer udstyret, og hvordan signaler udveksles. En komplet linje yder bedst, når disse grænseflader er konstrueret sammen, især omkring svejsehastighed, køleafstand og overgangen fra dimensionering til endelig håndtering.
Q: Kan en produktionslinje fremstille både kobber- og aluminiumsrør?
A: En delt mekanisk platform kan være mulig for et overlappende produktsortiment, men svejseprocessen, værktøj, smøring, rengøring og parametervinduer skal gennemgås for hvert materiale. Kobber og aluminium adskiller sig i termisk og mekanisk opførsel. Hvis begge er planlagt, bør projektet angive de nøjagtige legeringer, dimensioner og omskiftningsfrekvens, så almindeligt udstyr og materialespecifikke komponenter kan identificeres bevidst.
Q: Hvad bestemmer antallet af formnings- og dimensioneringsstande?
A: Det færdige tværsnit, strimmeltykkelse, legeringsformbarhed, krævet dimensionsnøjagtighed og mængden af reduktion, der kan påføres pr. gennemløb, har indflydelse på antallet af stativer. For få gennemløb kan koncentrere deformation og gøre svejsekanterne svære at kontrollere; unødvendige stande tilføjer kompleksitet. Passdesign bør fordele deformation jævnt, mens der efterlades tilstrækkelig dimensioneringskapacitet til at opfylde den endelige tegning.
Q: Hvordan skal en linjeskift mellem rørstørrelser planlægges?
A: Angiv hvilke rullesæt, guider, svejsekomponenter og afskæringsindstillinger, der skal ændres, og definer derefter referencepositioner eller recepter for repeterbarhed. Produkter med lignende geometri kan dele noget værktøj, mens større ændringer kræver dedikerede sæt. En praktisk omstillingsplan omfatter også rengøring og inspektion af det fjernede værktøj, så næste opsætning ikke starter med beskadigede eller forurenede komponenter.
Q: Hvilke kvalitetstjek er nyttige på en kobber- eller aluminiumsrørledning?
A: Målkontrol bør dække egenskaberne på produkttegningen, mens svejsekvalitet, overfladetilstand og rethed evalueres med aftalte intervaller. For tyndvæggede produkter fortjener lokal deformation fra guider og afskæringsudstyr opmærksomhed. Inspektionspunkter bør placeres, så et problem kan spores tilbage til formning, svejsning eller dimensionering i stedet for først at blive opdaget, efter at det færdige rør er blevet pakket.
Sp.: Hvilke fabriksoplysninger er nødvendige, før linjelayoutet færdiggøres?
A: Sørg for tilgængelig gulvlængde og -bredde, kran- eller gaffeltruckadgang, råmateriale- og færdigproduktflow, elektrisk forsyning, trykluft, kølevandsforhold og eventuelle søjle- eller grubebegrænsninger. Linjen skal arrangeres omkring materialebevægelse og vedligeholdelsesadgang, ikke blot monteret i den længste tomme gang. Tidlig layoutbekræftelse reducerer senere ændringer af samleskinner, kølerør og håndteringsudstyr.
Populære tags: kobber og aluminium rør produktionslinje, Kina kobber og aluminium rør produktionslinje producenter, leverandører, fabrik